Co to jest skrawanie i jak działa ten proces
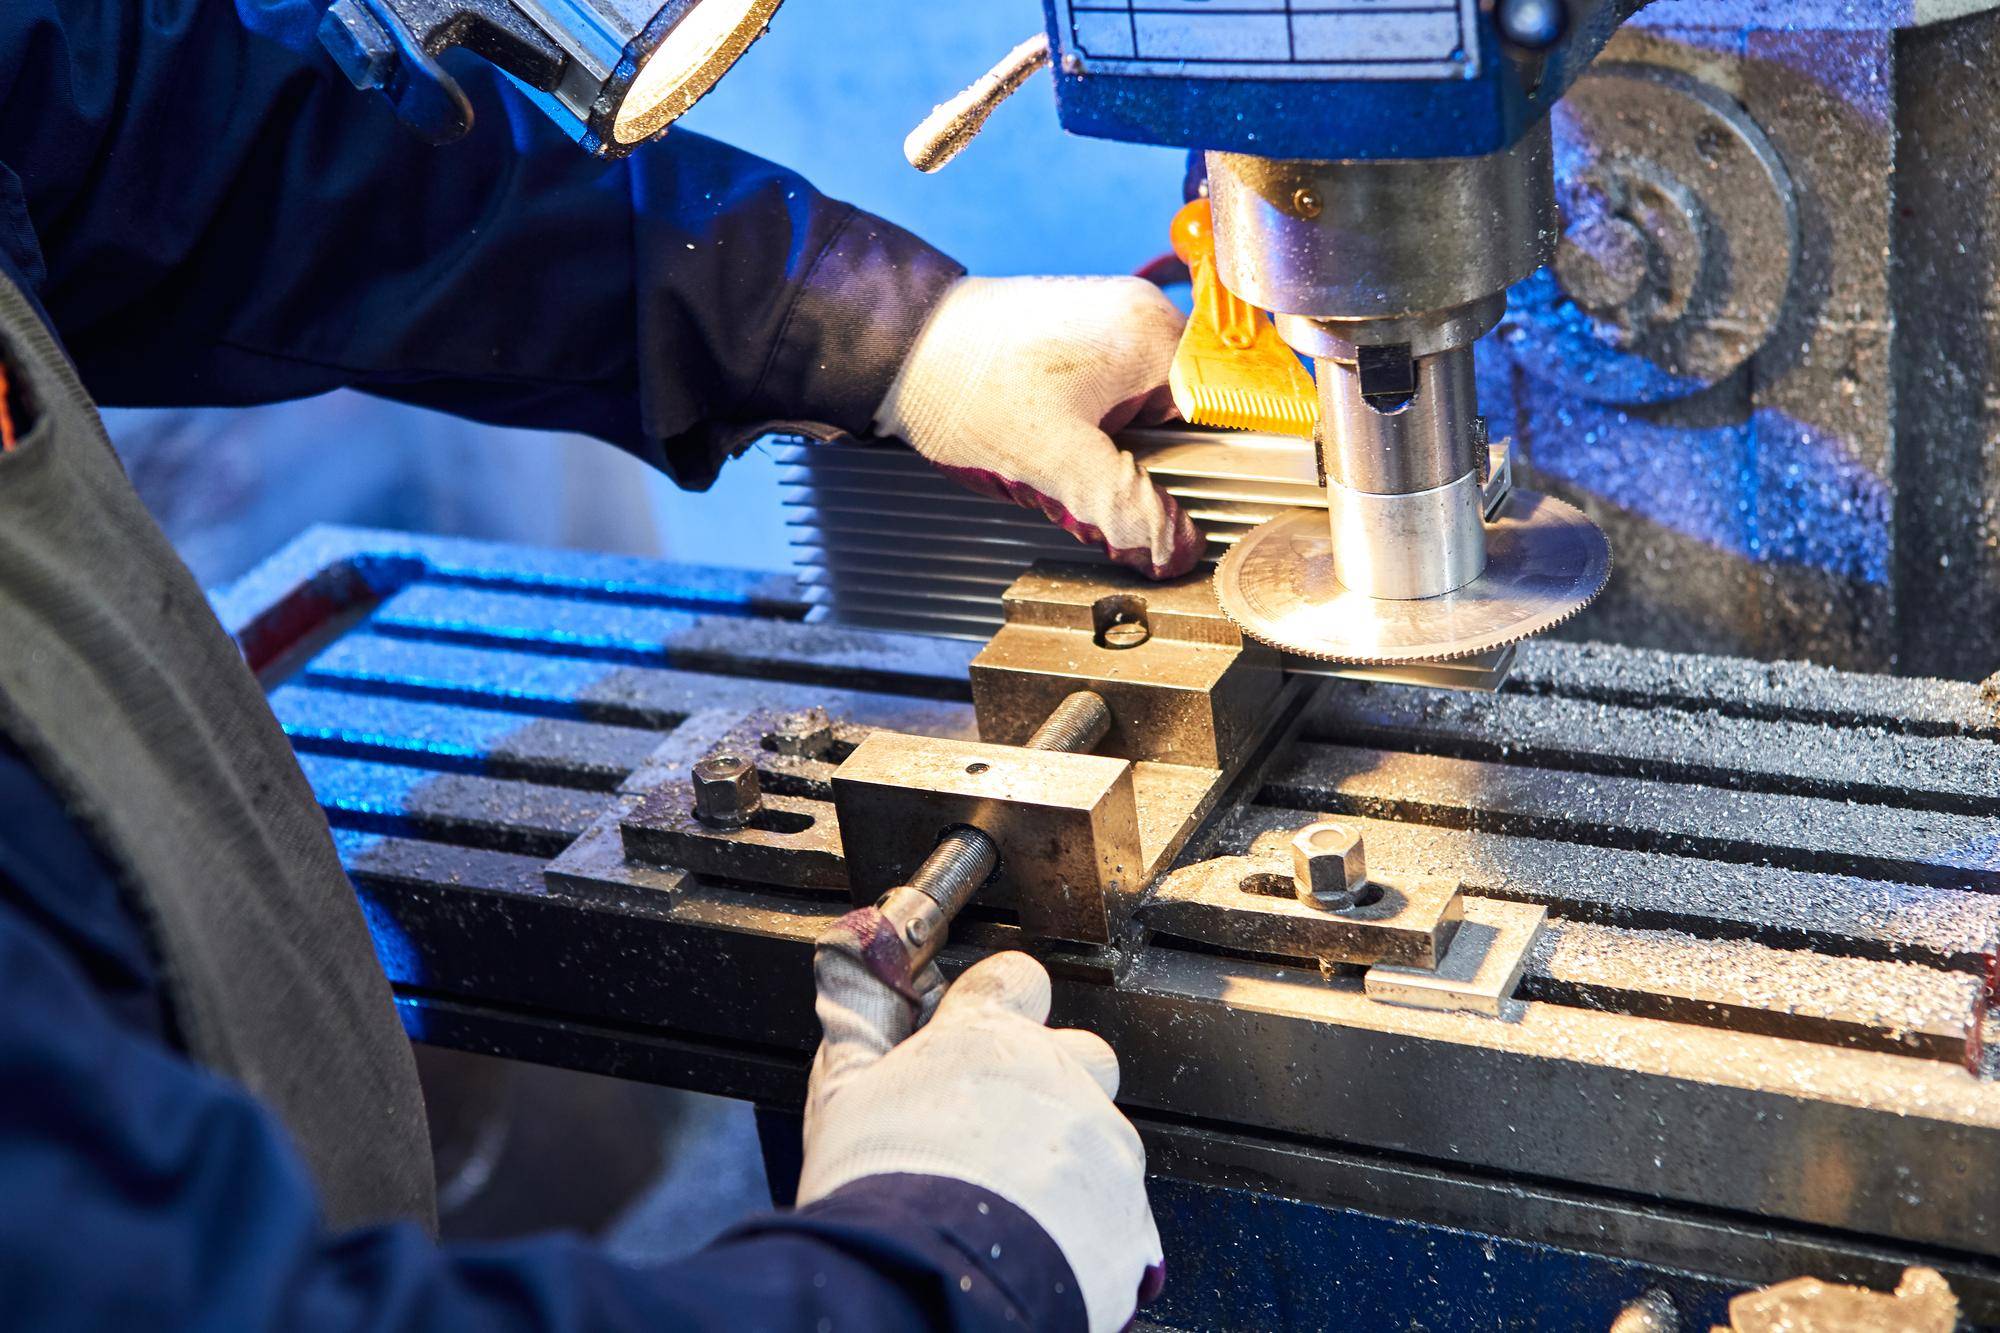
Skrawanie to obróbka ubytkowa polegająca na kontrolowanym usuwaniu kolejnych warstw materiału z naddatku obróbkowego, które zamieniają się na wióry, aby nadać przedmiotowi wymagany kształt, wymiary i jakość powierzchni [1][2][3][4]. Istotą procesu skrawania jest względny ruch narzędzia i przedmiotu oraz działanie ostrza zdolnego do ścinania materiału w postaci wióra, co odróżnia go od metod bezwiórowych, gdzie materiał jest jedynie przemieszczany [1][5][6].
Co to jest skrawanie?
Skrawanie jest rodzajem obróbki ubytkowej, w której nadmiar materiału usuwa się warstwowo z półfabrykatu, a odcięta warstwa przyjmuje formę wióra. Dzięki temu możliwe jest uzyskanie ściśle określonego kształtu, wymiarów i wykończenia powierzchni, zgodnie z wymaganiami konstrukcyjnymi i jakościowymi [1][2][3][7][4].
W źródłach proces ten jest jednoznacznie klasyfikowany jako mechaniczny, ponieważ rozdzielanie materiału odbywa się działaniem ostrza narzędzia wytwarzającego wióry, a nie przez odkształcanie bezubytkowe. Tę cechę uznaje się za kluczową różnicę względem formowania plastycznego i innych metod bezwiórowych [1][2][7][6].
W szerszym ujęciu obróbka skrawaniem obejmuje zorganizowany zbiór procesów, w których materiał jest usuwany tak, aby osiągnąć wymagany kształt, tolerancję wymiarową i chropowatość powierzchni. Do grupy tej należą zarówno procesy skrawania ostrzami o określonej geometrii, jak i procesy ścierne [2][3][8][4].
Jak działa proces skrawania?
Mechanizm opiera się na klinowym działaniu ostrza narzędzia, które musi być odpowiednio twarde i mieć geometrię przystosowaną do ścinania materiału. W trakcie kontaktu ostrza z warstwą skrawaną zachodzi lokalne odkształcenie plastyczne, po czym materiał oddziela się w postaci wióra. Proces przebiega warstwowo i wymaga precyzyjnej kontroli ruchów oraz parametrów technologicznych [5][6].
Fundamentalne są dwa ruchy: ruch skrawania, który realizuje zasadnicze ścinanie, oraz ruch posuwowy, który nadaje kolejnym ostrzom lub krawędziom narzędzia kontakt z nową warstwą materiału. Zależnie od materiału, geometrii ostrza i doboru parametrów, wiór może mieć różny kształt i ciągłość, co wpływa na stabilność i jakość obróbki [6][9][1].
Kluczowe pojęcia to naddatek obróbkowy, warstwa skrawana, wiór, ostrze skrawające, posuw, prędkość skrawania i jakość powierzchni. Ich zrozumienie i kontrola przesądzają o skuteczności i efektywności procesu skrawania w warunkach produkcyjnych [1][5][9].
Jakie są elementy układu skrawania?
Na przebieg i wynik obróbki skrawaniem wpływa kompletny układ techniczny, który obejmuje elementy odpowiedzialne za generowanie ruchów, stabilność i przenoszenie sił skrawania. Prawidłowa konfiguracja i sztywność tego układu są warunkiem dokładności i powtarzalności [4][9].
- Obrabiarka zapewniająca wymagane ruchy i stabilność procesu, a także odpowiednie warunki dynamiczne [10][9].
- Narzędzie skrawające z jednym lub wieloma ostrzami o geometrii dopasowanej do materiału i zadania [5][4].
- Przedmiot obrabiany, z którego kontrolowanie usuwa się naddatek materiału zgodnie z planem obróbki [1][7].
- Układ mocowania, który wpływa na tłumienie drgań, dokładność pozycjonowania i bezpieczeństwo procesu [4][9].
- Parametry obróbki, takie jak prędkość skrawania, posuw i głębokość skrawania, powiązane z wymaganiami jakościowymi [9].
Jakie ruchy i parametry determinują wynik obróbki?
W ujęciu technologicznym decydujące są ruch skrawania oraz ruch posuwowy. Ich wartości oraz relacje z głębokością skrawania stanowią podstawę planowania procesu i bezpośrednio wpływają na powstający wiór, siły skrawania oraz obciążenia dynamiczne układu [9].
- Prędkość skrawania określa szybkość oddzielania materiału i wpływa na temperaturę, trwałość narzędzia i wygląd wióra [9][4].
- Posuw oddziałuje na chropowatość i dokładność, a jego zbyt duża wartość zwiększa obciążenie i ryzyko drgań [4][9].
- Głębokość skrawania decyduje o grubości warstwy odcinanej oraz o poziomie sił i mocy potrzebnej do realizacji operacji [9][4].
Sumaryczny efekt jakościowy, rozumiany jako dokładność wymiarowa i chropowatość powierzchni, jest wynikiem synergii parametrów, geometrii i stanu narzędzia, sztywności układu oraz własności materiału obrabianego [4][9].
Czym różni się skrawanie od procesów bezwiórowych?
W skrawaniu materiał jest fizycznie oddzielany i usuwany w postaci wiórów, co stanowi podstawę kontroli kształtu i wymiarów poprzez regulację parametrów odcinanej warstwy. W procesach bezwiórowych materiał ulega jedynie przemieszczeniu lub odkształceniu bez powstania wiórów, co diametralnie zmienia mechanikę, energetykę i metody kontroli wytwarzania [1][5][2][7][6].
Jakie technologie zalicza się do obróbki skrawaniem?
Do obróbki skrawaniem zalicza się między innymi toczenie, frezowanie, wiercenie, przeciąganie, struganie oraz szlifowanie. Wspólnym mianownikiem tych technologii jest usuwanie nadmiaru materiału przez działanie ostrza lub ziaren ściernych, co umożliwia osiąganie wymaganych tolerancji i parametrów powierzchni [4][10].
Co wpływa na jakość powierzchni i dokładność wymiarową?
Jakość końcowa zależy od doboru i stabilności parametrów, właściwości i zużycia narzędzia, cech materiału obrabianego oraz sztywności całego układu obrabiarka narzędzie przedmiot. Zmiany w jednym z tych obszarów przekładają się na chropowatość, falistość oraz możliwość osiągnięcia wymaganych tolerancji [4][9].
Lepsza jakość powierzchni jest zwykle rezultatem mniejszego posuwu oraz właściwie dobranej geometrii ostrza i warunków skrawania. Jednocześnie rodzaj materiału wpływa na kształt wióra, wielkość sił skrawania i intensywność zużycia narzędzia, co wymaga adekwatnych korekt ustawień procesu [6][4].
Dlaczego automatyzacja i CNC zmieniają obróbkę skrawaniem?
Obecny kierunek rozwoju to rosnąca automatyzacja, precyzja oraz integracja pomiaru i kontroli z przebiegiem obróbki. Zastosowanie obrabiarek CNC i systemów monitorowania pozwala lepiej stabilizować parametry, skracać czasy przezbrojeń i podnosić powtarzalność procesu skrawania, a w konsekwencji jakość i efektywność wytwarzania [8][10][9].
Integracja czujników i metod analizy danych z cyklem obróbki umożliwia wykrywanie odchyleń w czasie rzeczywistym oraz wprowadzanie korekt, co ogranicza błędy wymiarowe i poprawia stan powierzchni bez dodatkowych operacji wykończeniowych [10][9].
Jak mierzyć i kontrolować proces skrawania?
Do oceny i doskonalenia procesu skrawania stosuje się mierzalne wskaźniki technologiczne, które pozwalają powiązać ustawienia z efektem jakościowym oraz trwałością narzędzia. Ich systematyczny pomiar jest podstawą planowania, nadzoru i optymalizacji [4][9].
- Prędkość skrawania, posuw i głębokość skrawania jako parametry wejściowe determinujące mechanikę oddzielania materiału [9].
- Chropowatość powierzchni jako miara jakości wykończenia i skuteczności doboru parametrów [4][9].
- Dokładność wymiarowa jako weryfikacja spełnienia tolerancji kształtu i położenia elementów geometrycznych [4][9].
Na czym polega planowanie naddatku i warstwy skrawanej?
Naddatek obróbkowy to świadomie pozostawiony zapas materiału na półfabrykacie, który zostanie usunięty podczas kolejnych przejść narzędzia. Planowanie wielkości naddatku, grubości warstwy skrawanej, a także rozkładu posuwu i głębokości skrawania umożliwia osiągnięcie stabilnej produkcji z zachowaniem wymaganej jakości powierzchni [1][5][9].
Warstwowe odcinanie materiału pozwala rozłożyć siły skrawania i ciepło, a także dostosować trasę narzędzia do kształtu detalu. Dzięki temu ogranicza się drgania, poprawia odprowadzanie wiórów i utrzymuje stałe warunki kontaktu ostrza z materiałem, co sprzyja powtarzalności wymiarów [1][5][9].
Czy dostępne są konkretne statystyki i liczby?
W udostępnionych materiałach źródłowych nie wskazano jednoznacznych statystyk liczbowych dotyczących skrawania jako całości, na przykład udziałów rynkowych, dynamiki wzrostu czy innych wskaźników branżowych. Dominują opisy definicji, klasyfikacji i mechanizmu procesu, a nie dane rynkowe lub ekonomiczne [1][2][4].
Podsumowanie
Skrawanie to precyzyjna i kontrolowana metoda obróbki ubytkowej, w której materiał jest warstwowo usuwany jako wiór przez ostrze narzędzia. O wyniku decydują: geometria i stan narzędzia, ruch skrawania i posuw, właściwości materiału oraz sztywność układu obrabiarka narzędzie przedmiot. Kierunek rozwoju obejmuje automatyzację, CNC oraz integrację pomiaru z obróbką, co wzmacnia powtarzalność i jakość procesu przy zachowaniu wymagań kształtu, wymiarów i powierzchni [1][3][5][4][10][9].
Materiały źródłowe
- https://bc.pollub.pl/Content/12886/PDF/ubytkowa.pdf
- https://www.msajce-edu.in/academics/mech/ICTTools/ME8451-ICT.pdf
- https://radmot.com/pl/blog/obrobka-skrawaniem
- https://www.custompartnet.com/library/machining
- http://www.pcez-bytow.pl/download/plk/1.klasyfikacja-obr-bki-ubytkowej.pdf
- https://msvs-dei.vlabs.ac.in/mem103/Unit5lesson2.html
- https://www.sathyabama.ac.in/sites/default/files/course-material/2020-10/UNIT%201_23.pdf
- https://www.studocu.com/pl/document/politechnika-warszawska/podstawy-technik-wytwarzania-1/ptewy-notatki-z-calego-wykladu-na-i-roku/117252541
- https://www.keyence.com/ss/products/measure-sys/machining/cutting/about.jsp
- https://www.camcut-group.com/en-us/support/instructions/machining
Architekt Maszyn to nowy portal tworzony przez pasjonatów inżynierii mechanicznej. Publikujemy rzetelne poradniki, analizy techniczne i inspirujące artykuły, które pomagają rozwijać praktyczne umiejętności oraz kompetencje miękkie. Stawiamy na aktualność, współpracę i otwartość – wspólnie poszukujemy innowacyjnych rozwiązań i dzielimy się wiedzą, która napędza rozwój w świecie konstrukcji.