Jakie znasz rodzaje spoin i czemu są ważne?
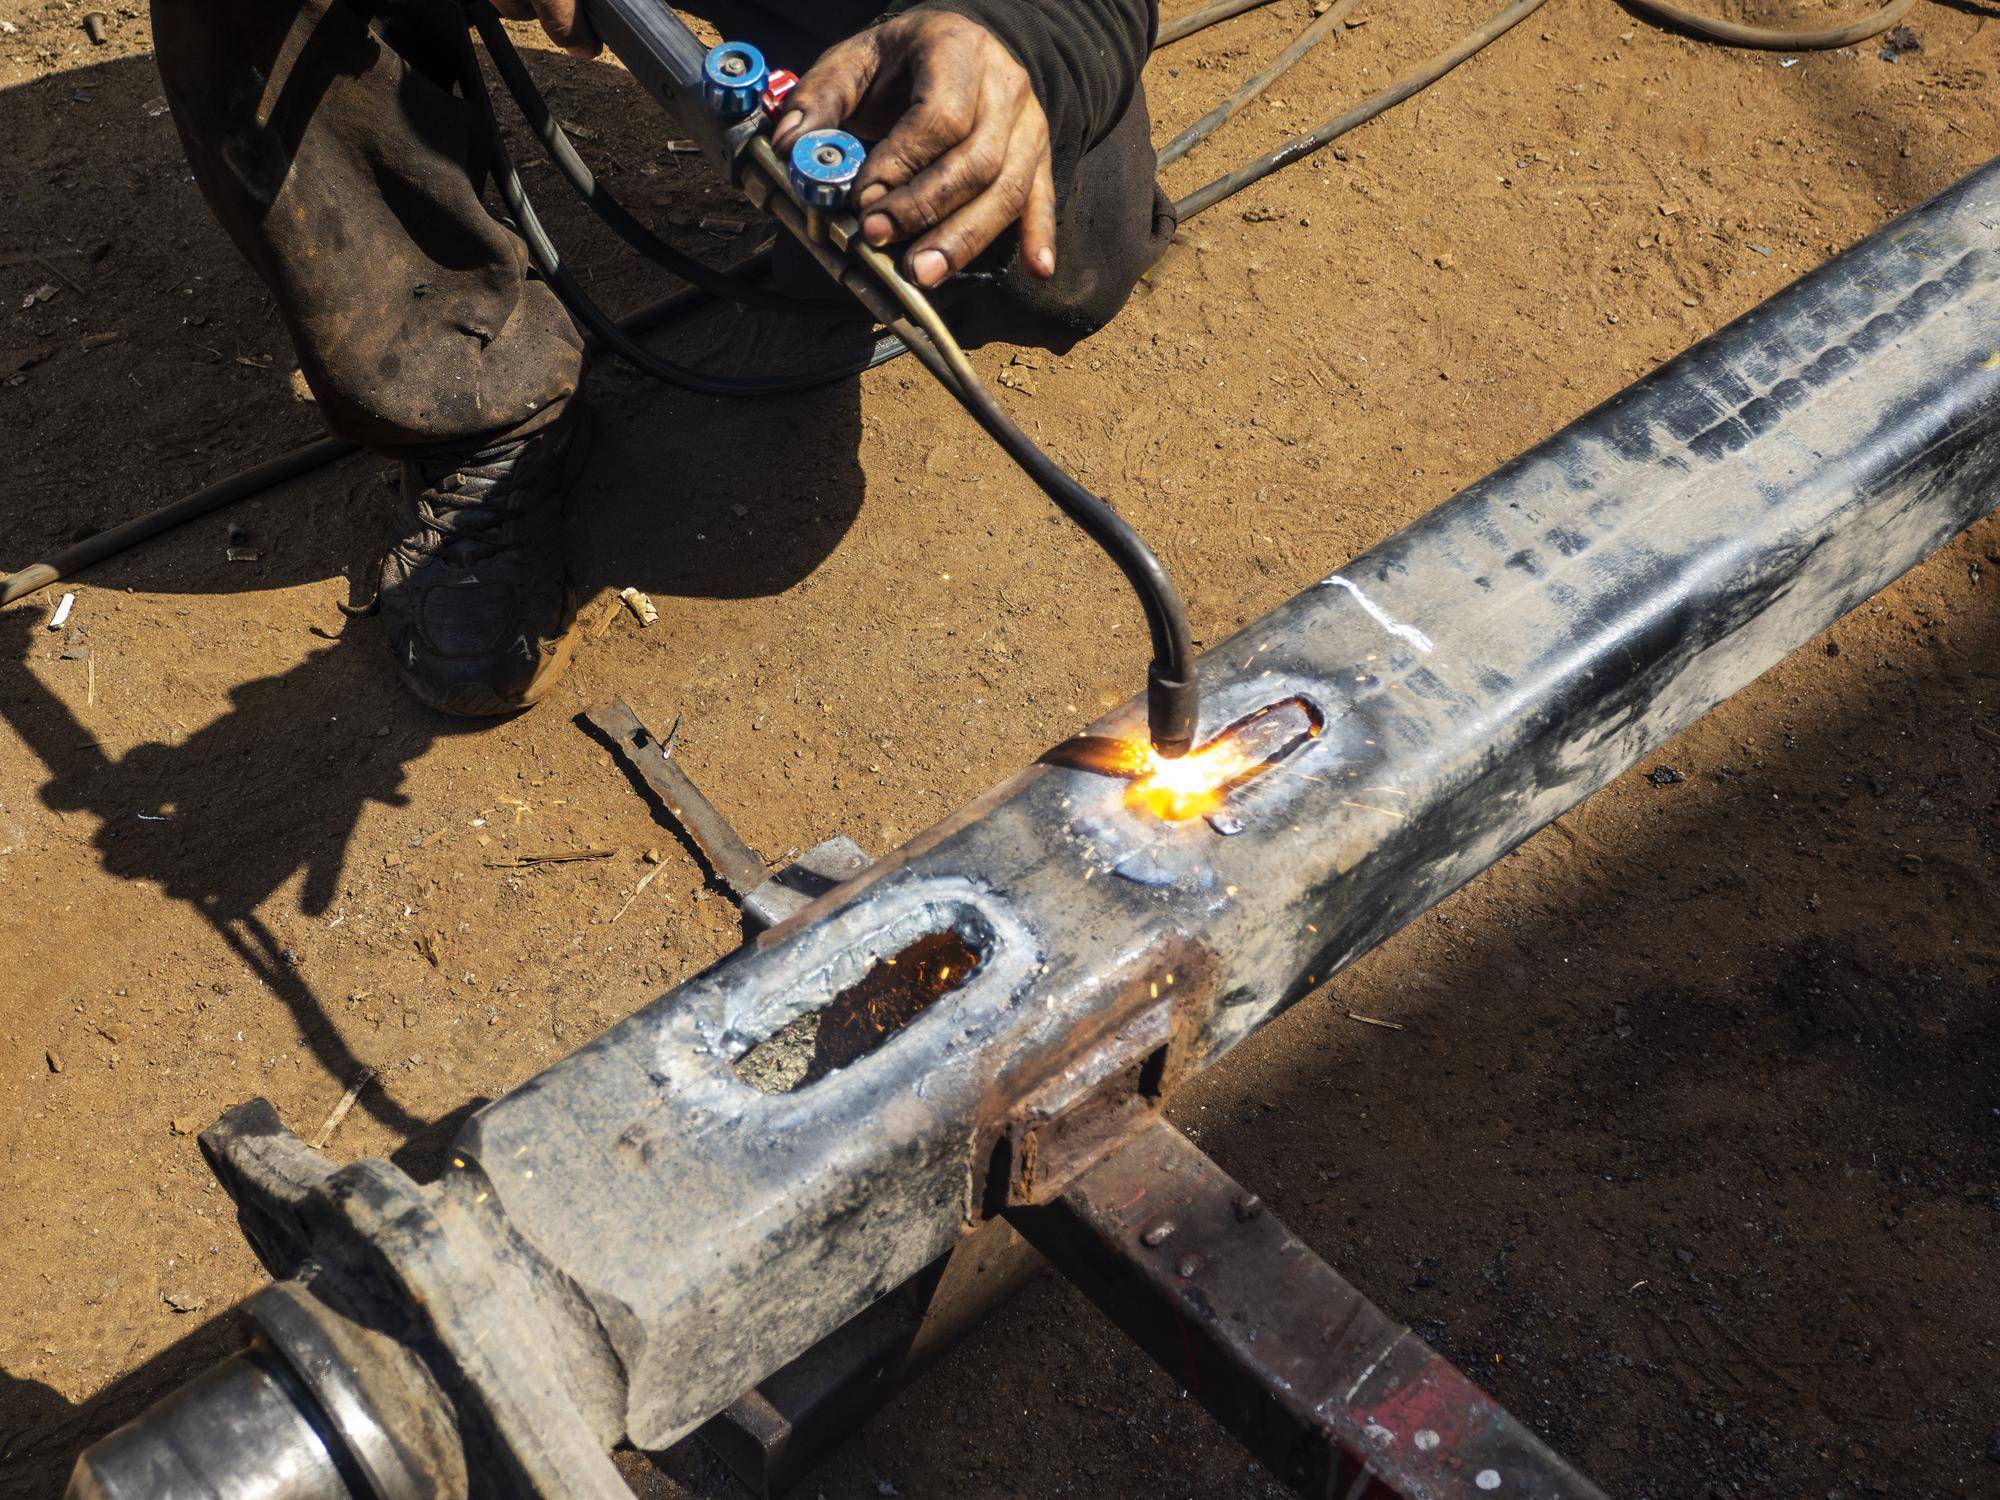
Rodzaje spoin to przede wszystkim spoina czołowa, pachwinowa, brzeżna, grzbietowa, otworowa oraz spoiny punktowe i liniowe. Są one kluczowe, ponieważ decydują o nośności, sztywności, odporności na zmęczenie, szczelności, kosztach, czasie wykonania, możliwościach badań oraz ryzyku odkształceń i naprężeń całego złącza spawanego.
Czym jest spoina i złącze spawane?
Spoina to obszar materiału powstały po stopieniu i zespoleniu krawędzi elementów, nierzadko z udziałem materiału dodatkowego. Tworzy ona trwałe połączenie po zakrzepnięciu metalu spoiny.
Złącze spawane obejmuje połączone elementy, spoinę oraz strefę wpływu ciepła. Ta strefa nie ulega stopieniu, lecz jej własności mechaniczne i strukturalne zmieniają się pod wpływem temperatury procesu.
Jakie są główne rodzaje spoin według geometrii?
- Spoina czołowa łączy elementy w jednej płaszczyźnie krawędź do krawędzi. Zapewnia ciągłość połączenia z właściwościami zbliżonymi do materiału rodzimego, lecz wymaga starannego przygotowania krawędzi oraz kontroli parametrów. Może być jednostronna lub dwustronna.
- Spoina pachwinowa łączy elementy ustawione pod kątem. Ma przekrój zbliżony do trójkąta i jest szeroko stosowana w złączach teowych, narożnych, krzyżowych i zakładkowych. Ceniona za szybkość i ekonomię wykonania, a jej nośność zależy między innymi od długości i grubości gardzieli.
- Spoina brzeżna powstaje na brzegach właściwie przygotowanych cienkich elementów i służy do ich łączenia wzdłuż krawędzi.
- Spoina grzbietowa wykonywana jest od strony przeciwnej do spoiny głównej w celu zwiększenia przetopu lub uszczelnienia złącza.
- Spoina otworowa wypełnia otwór w jednym z elementów i łączy go z elementem leżącym poniżej. Może zastępować połączenia nitowane lub uzupełniać złącza zakładkowe.
- Spoiny punktowe i liniowe są charakterystyczne dla zgrzewania i stosowane do łączenia cienkich blach w produkcji seryjnej.
W grupie spoin czołowych powszechne jest przygotowanie krawędzi w kształcie I, V, X, U lub J. Kształty V, U, X i J wybiera się zazwyczaj przy większych grubościach materiału, aby zapewnić dostęp do złącza i wymaganą głębokość przetopienia.
Spoina pachwinowa jest szczególnie popularna w konstrukcjach stalowych, ponieważ zwykle nie wymaga pełnego ukosowania krawędzi, skracając przygotowanie i obniżając koszty wytwarzania.
Co wpływa na wybór rodzaju spoiny?
- Rodzaj obciążenia, docelowa nośność i sztywność oraz wymagana odporność na zmęczenie.
- Grubość i gatunek materiału oraz jego spawalność.
- Dostęp do miejsca łączenia i możliwości ustawienia elementów.
- Wymagana szczelność połączenia i warunki pracy złącza.
- Dobór technologii wykonania, tempo produkcji oraz dopuszczalne koszty.
- Wymagana klasa jakości oraz możliwości kontroli nieniszczącej.
Dlaczego rodzaj spoiny jest ważny dla trwałości i bezpieczeństwa?
Dobór spoiny wpływa na przenoszenie obciążeń, rozkład naprężeń i koncentracje w złączu. Przekłada się to na nośność, sztywność oraz odporność na zmęczenie, a także na szczelność i długotrwałą niezawodność konstrukcji.
Różne typy spoin i ich geometria determinują ryzyko odkształceń oraz powstawania niezgodności takich jak brak przetopu, brak wtopienia lub pęknięcia. W konsekwencji mają znaczący wpływ na bezpieczeństwo użytkowania oraz wymagany poziom badań kontrolnych.
Znaczenie właściwego doboru i wykonania spoin jest szczególnie duże w mostach, konstrukcjach stalowych, zbiornikach ciśnieniowych, rurociągach, pojazdach, maszynach, statkach i instalacjach energetycznych. Awaria spoiny może prowadzić do utraty szczelności, pęknięcia konstrukcji i zagrożenia życia.
Jak klasyfikujemy spoiny pod względem sposobu wykonania?
- Spoina ciągła biegnie bez przerw na całej wymaganej długości. Spoina przerywana składa się z odcinków rozdzielonych przerwami, co może ograniczać zużycie materiału i czas, lecz nie zawsze zapewnia szczelność.
- Spoina jednostronna wykonywana jest z jednego kierunku. Spoina dwustronna poprawia przetop i sprzyja bardziej symetrycznemu rozkładowi naprężeń.
- Podstawowe metody: MMA elektrodą otuloną, MIG MAG elektrodą topliwą w osłonie gazów, TIG nietopliwą elektrodą wolframową, SAW łukiem krytym, spawanie laserowe, spawanie wiązką elektronów oraz zgrzewanie punktowe i liniowe.
Jak oznacza się spoiny na rysunkach technicznych?
Oznaczenia spoin na dokumentacji określa norma ISO 2553 stosowana w Polsce jako PN EN ISO 2553. System symboli obejmuje m.in. geometrię spoin, sposób wykonania, wymiary, długości, stronę wykonania, ciągłość, metodę spawania oraz wymaganą jakość i badania.
Na czym polega wymiarowanie spoin?
Dla spoiny pachwinowej kluczowe jest określenie grubości gardzieli oraz długości spoiny, a przy spoinie przerywanej także długości odcinków i odstępów. Parametry te są wiązane z wymaganiami nośności i ciągłości połączenia.
W spoinach czołowych podaje się głębokość i kąt ukosowania, odstęp między krawędziami, wymagany przetop oraz długość spoiny. Te wielkości kontrolują jakość wtopienia i możliwość uzyskania właściwych własności złącza.
Jak przebiega proces powstawania spoiny i jakie są kluczowe parametry?
Energia cieplna topi brzegi łączonych elementów i często również materiał dodatkowy. Po ostygnięciu tworzy się metal spoiny, a wokół niej powstaje strefa wpływu ciepła, w której zmieniają się struktura i własności mechaniczne.
Nadmierny dopływ ciepła może powodować duże odkształcenia, wzrost strefy wpływu ciepła, przepalenia oraz pogorszenie odporności korozyjnej. Zbyt mały dopływ ciepła może skutkować brakiem przetopu, brakiem wtopienia i nieciągłością spoiny.
Jakość zależy od natężenia prądu, napięcia łuku, prędkości spawania, rodzaju i średnicy elektrody lub drutu, rodzaju gazu osłonowego, temperatury podgrzewania i międzyściegowej, sposobu prowadzenia palnika oraz czystości powierzchni. Przy większych grubościach często wykonuje się spoiny wielościegowe z kontrolą temperatury.
Przygotowanie krawędzi obejmuje cięcie, fazowanie, oczyszczanie, ustawienie szczeliny i sczepianie elementów. Po spawaniu stosuje się niekiedy szlifowanie, prostowanie, obróbkę cieplną odprężającą, usuwanie żużla oraz zabezpieczenie antykorozyjne.
Jakie wady spawalnicze mogą wystąpić i jak je kontrolować?
Najczęstsze niezgodności to pęknięcia, pory i pustki gazowe, brak przetopu, brak wtopienia, podtopienia, wtrącenia żużlowe oraz nadmierna wypukłość lub niewłaściwy kształt spoiny, a także odkształcenia i nadmierne naprężenia.
Kontrola jakości obejmuje oględziny wizualne, badania penetracyjne, magnetyczno proszkowe, ultradźwiękowe i radiograficzne, a także próby niszczące takie jak rozciąganie, zginanie lub łamanie. Dobór badań zależy od wymagań dokumentacji i klasy jakości określanych w normach.
Gdzie spoiny mają kluczowe znaczenie?
Spoiny są krytyczne w infrastrukturze i przemyśle w tym w mostach, konstrukcjach stalowych, zbiornikach ciśnieniowych, rurociągach, pojazdach, maszynach, statkach i instalacjach energetycznych. Utrata ciągłości lub szczelności połączenia może prowadzić do poważnych awarii konstrukcji oraz zagrożeń dla życia i środowiska.
Podsumowanie: co zapamiętać?
Rodzaje spoin determinują przenoszenie obciążeń, szczelność, koszty oraz możliwy poziom kontroli jakości. Do podstawowych należą spoina czołowa, spoina pachwinowa, spoina brzeżna, spoina grzbietowa, spoina otworowa oraz spoiny punktowe i liniowe. Ich właściwy dobór, poprawne przygotowanie złącza, kontrola parametrów cieplnych i zgodność z oznaczeniami według PN EN ISO 2553 są kluczem do trwałości i bezpieczeństwa złącza.
Architekt Maszyn to nowy portal tworzony przez pasjonatów inżynierii mechanicznej. Publikujemy rzetelne poradniki, analizy techniczne i inspirujące artykuły, które pomagają rozwijać praktyczne umiejętności oraz kompetencje miękkie. Stawiamy na aktualność, współpracę i otwartość – wspólnie poszukujemy innowacyjnych rozwiązań i dzielimy się wiedzą, która napędza rozwój w świecie konstrukcji.